การแนะนำ
ในมอเตอร์ขนาดเล็ก เช่น เซอร์โวแอคทูเอเตอร์ ข้อต่อหุ่นยนต์ขับเคลื่อน หน่วยขับเคลื่อน UAV และมอเตอร์มือที่คล่องแคล่ว ประสิทธิภาพไม่ใช่ข้อกำหนดที่คุณต้องเจรจาต่อรองบนกระดาษ มันเป็นผลมาจากการเลือกใช้วัสดุทุกประเภทในวงจรแม่เหล็ก รวมถึงวัสดุที่วิศวกรบางครั้งมองข้าม: ความหนาของชั้นเคลือบเหล็กซิลิคอนในแกนสเตเตอร์
คู่มือนี้จะอธิบายวิธีการความหนาของเหล็กซิลิกอนส่งผลต่อการสูญเสียธาตุเหล็ก ประสิทธิภาพของมอเตอร์ และอุณหภูมิการทำงานของมอเตอร์ความเร็วสูงขนาดกะทัดรัด และวิธีเลือกเกรดระหว่าง 0.20 มม. 0.27 มม. และ 0.35 มม. สำหรับการใช้งานของคุณ
1. การสูญเสียธาตุเหล็กคืออะไร และเหตุใดจึงมีความสำคัญในมอเตอร์ขนาดเล็ก
การสูญเสียธาตุเหล็ก (เรียกอีกอย่างว่าการสูญเสียแกนกลาง) คือพลังงานที่กระจายไปในรูปของความร้อนภายในแกนเหล็กซิลิคอนทุกครั้งที่รอบสนามแม่เหล็ก มันมีสององค์ประกอบ:
- การสูญเสียฮิสเทรีซิส: พลังงานที่ใช้เพื่อจัดโดเมนแม่เหล็กใหม่ในแต่ละรอบ สัดส่วนกับความถี่และความบังคับของเกรด
- การสูญเสียกระแสเอ็ดดี้: กระแสหมุนเวียนที่เกิดขึ้นในแกนกลางโดยการเปลี่ยนแปลงของฟลักซ์ เป็นสัดส่วนกับสี่เหลี่ยมทั้งความหนาและความถี่ในการเคลือบ
ในมอเตอร์อุตสาหกรรมความเร็วต่ำขนาดใหญ่ที่ทำงานที่ 50 Hz การสูญเสียกระแสไหลวนสามารถจัดการได้แม้จะมีการเคลือบหนา 0.50 มม. ในมอเตอร์ความเร็วสูงขนาดเล็ก - เซอร์โวหมุนที่ 6,000 RPM, มอเตอร์ UAV ที่ 15,000 RPM หรือมอเตอร์มือที่คล่องแคล่วไร้กรอบที่มี 12 คู่ขั้ว - ความถี่ไฟฟ้าจะสูงกว่ามาก และโทษของกระแสไหลวนสำหรับการเคลือบหนาจะรุนแรง
ที่ 6,000 RPM แบบ 6 ขั้วคู่ ความถี่ไฟฟ้าคือ 600 Hz การสูญเสียกระแสไหลวนจะปรับขนาดด้วยความหนากำลังสอง: การเปลี่ยนการเคลือบจาก 0.35 มม. เป็น 0.20 มม. ช่วยลดการสูญเสียกระแสไหลวนได้ประมาณ67%ที่ความหนาแน่นฟลักซ์เท่ากัน
2. เกรดความหนามาตรฐานสามเกรดสำหรับการใช้งานมอเตอร์ขนาดเล็ก
HIMAGNET ใช้งานได้กับความหนาเคลือบสามชั้นที่ตรงกับช่วงความเร็วมอเตอร์ที่แตกต่างกัน:
| ความหนา | เกรดทั่วไป | การสูญเสียธาตุเหล็ก น้ำหนัก/กก @ 1T / 400Hz | ดีที่สุดสำหรับ | ต้นทุนสัมพัทธ์ |
|---|---|---|---|---|
| 0.35 mm | 35W300 / 35W270 | ~28–35 วัตต์/กก | เซอร์โวอุตสาหกรรม น้อยกว่าหรือเท่ากับ 3,000 RPM มอเตอร์แรงบิดความเร็วต่ำ | ต่ำ |
| 0.27 mm | 27W230 / 27W250 | ~18–24 วัตต์/กก | เซอร์โวความเร็วปานกลาง 3,000–8,000 RPM, แอคชูเอเตอร์ข้อต่อหุ่นยนต์ | ปานกลาง |
| 0.20 mm | 20W1200H / 20W1500H | ~10–14 วัตต์/กก | มอเตอร์ความเร็วสูง มากกว่าหรือเท่ากับ 8,000 RPM, UAV, มอเตอร์ไร้กรอบมือที่คล่องแคล่ว | สูง |
ตัวเลข W/kg บ่งชี้ที่ 400 Hz / 1 T ความสูญเสียที่เกิดขึ้นจริงขึ้นอยู่กับความหนาแน่นของฟลักซ์ ความถี่ และเกรด - ตรวจสอบกับเอกสารข้อมูลการเคลือบสำหรับจุดปฏิบัติงานของคุณเสมอ
3. การสูญเสียธาตุเหล็กส่งผลต่อประสิทธิภาพของมอเตอร์และเฮดรูมความร้อนอย่างไร
การสูญเสียธาตุเหล็กจะเพิ่มการสร้างความร้อนของมอเตอร์โดยตรง ในมอเตอร์ขนาดกะทัดรัดที่มีมวลความร้อนและพื้นที่ผิวจำกัด การสูญเสียเหล็กส่วนเกินจะทำให้อุณหภูมิของขดลวดเพิ่มสูงขึ้น เร่งอายุของฉนวน และอาจกระตุ้นให้เกิดการลดพิกัดความร้อนก่อนที่จะถึงแรงบิดที่กำหนด
พิจารณาแกนเซอร์โวมอเตอร์ 60 W ที่มีการเคลือบ 0.35 มม. ซึ่งสร้างการสูญเสียเหล็ก 8 W ที่ความเร็วการทำงาน การเปลี่ยนไปใช้การเคลือบที่มีความหนา 0.20 มม. จะลดลงเหลือประมาณ 2.5 วัตต์ ซึ่งช่วยประหยัดไฟได้ 5.5 วัตต์ ในมอเตอร์ขนาดนี้ ความแตกต่างดังกล่าว:
- ลดอุณหภูมิการพันของขดลวดในสภาวะคงที่โดยประมาณ15–25 องศา(ขึ้นอยู่กับความต้านทานความร้อน)
- อนุญาตประมาณแรงบิดต่อเนื่องสูงขึ้น 8–12%ก่อนขีดจำกัดความร้อน
- ยืดอายุการใช้งานของมอเตอร์โดยการลดความเครียดในการหมุนเวียนความร้อนบนขดลวดและแม่เหล็ก
สำหรับแม่เหล็ก NdFeBอุณหภูมิในการทำงานที่ต่ำลงยังหมายถึงความปลอดภัยที่ดีขึ้นจากการล้างอำนาจแม่เหล็กแบบย้อนกลับไม่ได้ ซึ่งเป็นข้อพิจารณาที่สำคัญเมื่อระบุเกรด เช่น N42H หรือ N45SH ที่มีแรงบีบบังคับปานกลาง
4. ปฏิสัมพันธ์ระหว่างความหนาของการเคลือบและเกรดแม่เหล็ก
การเลือกใช้เหล็กซิลิคอนและการเลือกเกรดแม่เหล็กไม่ใช่การตัดสินใจที่เป็นอิสระ. พวกมันโต้ตอบผ่านจุดทำงานบนเส้นโค้ง BH ของแม่เหล็กและผ่านการจัดการความร้อน:
- การเคลือบที่หนาขึ้น → การสูญเสียเหล็กที่สูงขึ้น → อุณหภูมิการทำงานที่สูงขึ้น → แม่เหล็กต้องการ Hซีเจ(แรงบีบบังคับ) เพื่อหลีกเลี่ยงการล้างอำนาจแม่เหล็ก โดยทั่วไปหมายถึงการระบุเกรดต่อท้าย H หรือ SH แทนมาตรฐาน N
- การเคลือบทินเนอร์ → การสูญเสียธาตุเหล็กลดลง → อุณหภูมิต่ำลง → เกรดแม่เหล็กต่อท้าย N หรือ M มาตรฐานอาจเพียงพอแล้วลดต้นทุนแม่เหล็ก
นี่คือเหตุผลที่ HIMAGNET ประเมินการเคลือบและการเลือกแม่เหล็กร่วมกันโดยเป็นส่วนหนึ่งของการทบทวนการออกแบบมอเตอร์ - การปรับทั้งสองอย่างให้เหมาะสมอย่างอิสระมักส่งผลให้แม่เหล็กมีการระบุมากเกินไป เพื่อชดเชยการสูญเสียธาตุเหล็กที่หลีกเลี่ยงได้
5. ความแม่นยำในการปั๊มและเรขาคณิตของสล็อตที่ Thin Gauges
การเคลือบที่บางกว่าไม่ได้เป็นเพียงคำถามเกี่ยวกับวัสดุเท่านั้น แต่ยังต้องการความแม่นยำในการปั๊มที่เข้มงวดมากขึ้น ที่ 0.20 มม. ความสูงของครีบจะต้องควบคุมให้ต่ำกว่า 0.015 มม. เพื่อให้วางซ้อนกันได้แน่นหนา และหลีกเลี่ยงการเคลือบซ้อนระหว่างกันซึ่งจะทำให้ประสิทธิภาพที่เพิ่มขึ้นลดลง
ข้อกำหนดการผลิตที่สำคัญสำหรับการเคลือบแบบบาง:
- การประทับตราแบบก้าวหน้าด้วยเครื่องมือระยะพิทช์ละเอียดเพื่อรักษาพิกัดความเผื่อรูปทรงของร่อง
- ขอบไร้เสี้ยน: ควบคุมโดยระยะหลบแม่พิมพ์ (โดยทั่วไปคือ 3–5% ของความหนาของวัสดุ) และกำหนดการบำรุงรักษาเครื่องมือ
- ปัจจัยการซ้อน มากกว่าหรือเท่ากับ 0.97: ตรวจสอบโดยการวัดความสูงของปึกที่ถูกบีบอัดเทียบกับความสูงทึบตามทฤษฎี
- การเคลือบฉนวน: การเคลือบอนินทรีย์เกรด C-5 หรือ C-6 สำหรับมอเตอร์ที่ทำงานเกิน 150 องศา
ความสามารถในการปั๊มขึ้นรูปภายในองค์กรของ HIMAGNET ครอบคลุมความหนาของการเคลือบตั้งแต่ 0.20 มม. ถึง 0.50 มม. โดยมีรูปทรงของร่องจนถึงความกว้างบริดจ์ 0.8 มม. ซึ่งตรงกับความต้องการของมอเตอร์ขนาดเล็กที่มีจำนวนขั้วสูงที่ใช้ในหุ่นยนต์และการใช้งาน UAV
6. คู่มือการเลือก: จับคู่ความหนาของการเคลือบกับมอเตอร์ของคุณ
| แอปพลิเคชัน | ช่วงความเร็ว | เสาคู่ | ความถี่ไฟฟ้า | ความหนาที่แนะนำ |
|---|---|---|---|---|
| เซอร์โวมอเตอร์อุตสาหกรรม | น้อยกว่าหรือเท่ากับ 3,000 รอบต่อนาที | 3–4 | น้อยกว่าหรือเท่ากับ 200 เฮิรตซ์ | 0.35 mm |
| ตัวกระตุ้นข้อต่อหุ่นยนต์ | 3,000–6,000 รอบต่อนาที | 5–7 | 250–700 เฮิรตซ์ | 0.27 mm |
| มอเตอร์ไร้กรอบมือที่คล่องแคล่ว | 2,000–5,000 รอบต่อนาที | 8–12 | 270–1,000 เฮิรตซ์ | 0.20 mm |
| มอเตอร์ขับเคลื่อน UAV | 8,000–20,000 รอบต่อนาที | 7–14 | 930–4,700 เฮิรตซ์ | 0.20 mm |
| แกนหมุนความเร็วสูง | 15,000–60,000 รอบต่อนาที | 2–3 | 500–3,000 เฮิรตซ์ | 0.20 มม. หรือทินเนอร์ |
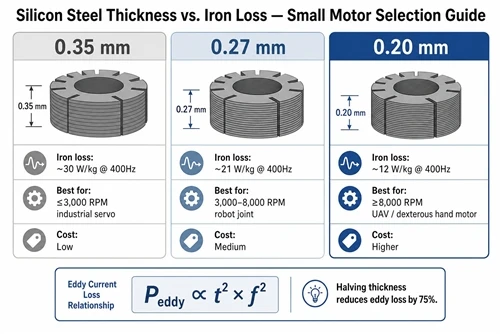
เมื่อความถี่ไฟฟ้าเกิน 400 เฮิรตซ์ การเคลือบหนา 0.20 มม. จะกลายเป็นพื้นฐานในทางปฏิบัติ ความถี่ที่ต่ำกว่า 200 Hz, 0.35 มม. มีความคุ้มค่าและง่ายต่อการวางซ้อนกลไก
7. รายการตรวจสอบการจัดซื้อสำหรับการเคลือบเหล็กซิลิคอน
เมื่อจัดหาการเคลือบเพื่อการพัฒนามอเตอร์ขนาดเล็ก ให้ตรวจสอบสิ่งต่อไปนี้กับซัพพลายเออร์ของคุณ:
- ☐ ยืนยันการสูญเสียธาตุเหล็ก น้ำหนัก/กก. ที่ความถี่ในการทำงานจริงและความหนาแน่นของฟลักซ์ (ไม่ใช่แค่ค่ามาตรฐานในเอกสารข้อมูล 50 Hz / 1.5 T)
- ☐ ขอรายงานการวัดปัจจัยซ้อน (เป้าหมายมากกว่าหรือเท่ากับ 0.97 สำหรับ 0.20–0.27 มม.)
- ☐ ระบุเกรดการเคลือบฉนวน (C-5 สำหรับมอเตอร์มาตรฐาน, C-6 สำหรับอุณหภูมิสูง)
- ☐ ยืนยันความทนทานต่อความสูงของครีบ (น้อยกว่าหรือเท่ากับ 0.015 มม. สำหรับวัสดุ 0.20 มม.)
- ☐ ขอปึกตัวอย่างสำหรับการตรวจสอบขนาดก่อนดำเนินการใช้เครื่องมือการผลิต
- ☐ จัดแนวการเลือกการเคลือบให้สอดคล้องกับการตรวจสอบเกรดแม่เหล็กของคุณ - การเคลือบบาง ๆ อาจทำให้แม่เหล็ก H เลื่อนลงไปได้ซีเจคำต่อท้าย
HIMAGNET จัดหาแพ็คเกจการเคลือบและแม่เหล็กที่เข้ากันสำหรับการพัฒนามอเตอร์ขนาดเล็ก พร้อมการสนับสนุนทางวิศวกรรมสำหรับการเลือกเกรด การสร้างแบบจำลองความร้อน และการตรวจสอบความถูกต้องของต้นแบบติดต่อทีมงานของเราเพื่อหารือเกี่ยวกับข้อกำหนดมอเตอร์ของคุณ